


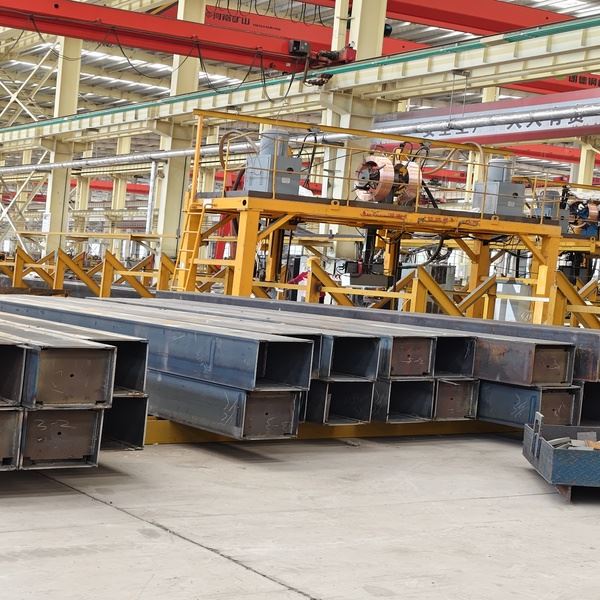
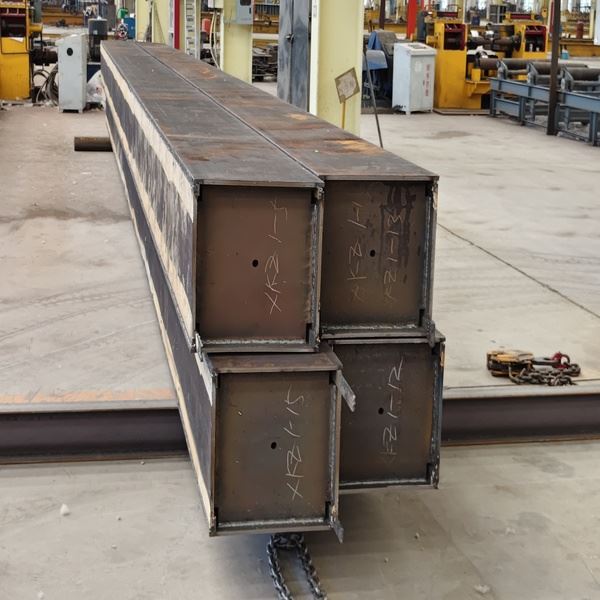
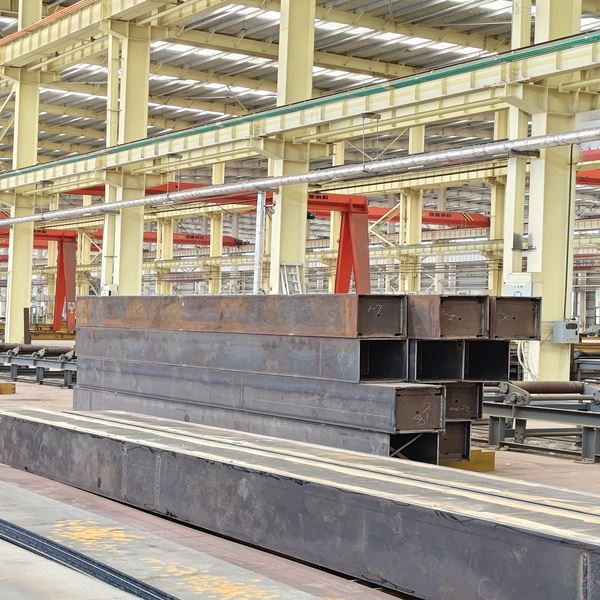
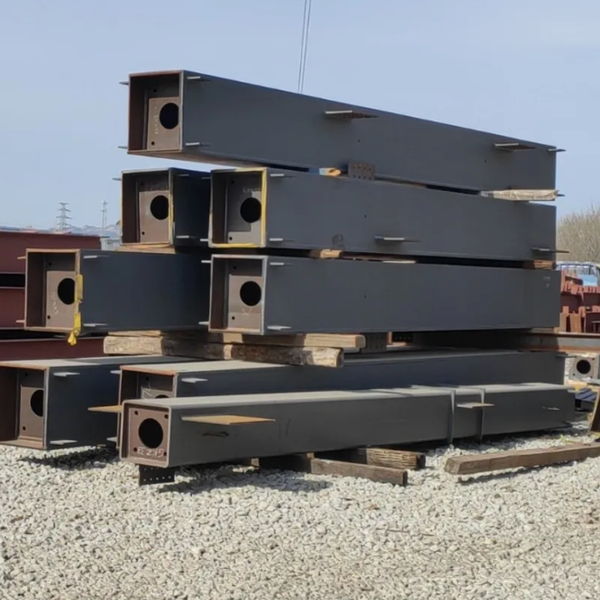
Onze gelaste stalen kokerkolommen zijn ontworpen voor hoge- gebouwen, lange- bruggen, constructies in seismische- ontwerpgebieden en zware industriële frames. Ze zijn vervaardigd uit hoogwaardige staalplaten (Q355B/C/D/E, Q420, S355JR/J0/J2, ASTM A572 Gr.50/60) met behulp van geautomatiseerde ondergedompelde booglassen (SAW) en elektroslaklassen (ESW) en leveren superieure torsiestijfheid, gebalanceerde axiale belasting-draagkracht en hogere knikweerstand vergeleken met open H--secties.
Elke kolom ondergaat 100% niet-destructieve tests (ultrasone UT, magnetische deeltjes MT en radiografische RT zoals vereist), ondersteund door CE EN 1090-certificering, AWS D1.1-gecertificeerd lassen en ISO 9001:2015 kwaliteitsmanagementsysteemaccreditatie. We bieden volledige BIM-modellerings- en detailtekeningdiensten van Tekla Structures, met op maat gemaakte dooskolom-dwars-dieptes van 200 mm tot 1.200 mm en wandplaatdiktes van 10 mm tot 60 mm.

Soorten stalen kistkolommen
GNEE produceert vier primaire typen gelaste stalen kokerkolommen - rechthoekig, vierkant, taps toelopend en met beton- gevuld composiet -, elk ontworpen om te voldoen aan specifieke structurele belastingsomstandigheden, geometrische beperkingen en vereisten voor naleving van de code. De sectieconfiguratie wordt bepaald door het dominante belastingspad (uni-axiale vs. bi-axiale buiging), seismische intensiteitszone, brand-eisen en architectonische geometrie. Ons engineeringteam werkt rechtstreeks samen met projectontwerpers om het optimale kolomtype en de optimale sectieverhoudingen te selecteren, waardoor de materiaalefficiëntie wordt gegarandeerd zonder de structurele prestaties in gevaar te brengen.
Rechthoekige dooskolommen
Aanbieding rechthoekige stalen kolommen met kokerprofielveelzijdige multi-directionele belastingsweerstand, waardoor ze de meest voorkomende keuze zijnvoor het bouwen van raamwerken en brugpijlers.Het asymmetrische gedeelte kan worden geoptimaliseerd voor dominante belasting in één richting.
Vierkante dooskolommen
Vierkante secties zorgen voor uniformiteitbuigweerstandEntorsiestijfheidin alle richtingen, ideaal voor constructies die onderhevig zijn aancomplexe bi-axiale belasting en hoge seismische eisen waarbij evenwichtige prestaties van cruciaal belang zijn.
Taps toelopende dooskolommen
Taps toelopende kokerkolomsteelheeft een geleidelijk afnemende dwars-doorsnede over de hoogte, ohet optimaliseren van de materiaaldistributiewaar de belasting afneemt met de hoogte - vaak gebruiktbrugpylonen, luifelkolommen en daksteunen van stadions.
Beton-Gevulde stalen kistkolommen (CFSBC)
Voor projecten die een verbeterde brandwerendheid (tot 3 uur) en verhoogde seismische prestaties vereisen, kan de holle kern worden gevuld met C30-C60 beton, waardoor een samengestelde kolom metsuperieure brandwerendheid, axiale capaciteit en ductiliteit- breed gespecificeerd inconstructie van hoog-bouwgebieden en seismische-zones.
Specificatie van dooskolommen
| Parameter | Specificatie |
|---|---|
| Sectietype | Vierkant / rechthoekig / taps toelopend / aangepast |
| Sectiediepte | 200 mm – 1200 mm (op maat) |
| Plaatdikte | 10 mm – 60 mm |
| Kolomlengte | Tot 15.000 mm (doorsnede voor langere overspanningen) |
| Materiaalkwaliteit | Q355B/C/D/E, Q420, S355JR/J0/J2, ASTM A572 Gr.50/60 |
| Lasproces | Automatische ZAAG, Elektroslaklassen (ESW) |
| Diafragmaafstand | 1,0–1,5 × sectiediepte (per ontwerp) |
| Breedte-tot-dikteverhouding | Voldoet aan de seismische limieten van GB 50011 / EN 1998 |
| NDT-kwaliteitscontrole | 100% UT, MT; Röntgenfoto's per vereiste |
| Betonvulling (optioneel) | C30–C60 voor composietactie |
| Seismische beoordeling | Tot speciale kwaliteit (GB 50011) |
| Brandclassificatie | Tot 3 uur (met betonvulling) |
| Oppervlakteafwerking | Kogelstralen Sa2.5 + epoxyzink-rijke coating, of HDG |
| Detailleringsservice | Tekla Structures (BIM) modellering + werkplaatstekeningen |
| Certificering | ISO 9001:2015, CE (EN 1090), AWS D1.1 gecertificeerd lassen |
| Verpakking | Zware- stalen pallet en versteviging voor zeewaardige export |

Hoofdfuncties van structurele diafragma's voor dooskolommen
Verbeter de lokale stabiliteit:Voorkom het knikken van plaatelementen en versterk de stabiliteit onder druk en buiging.
Uniforme krachtverdeling:Verspreid complexe interne krachten en elimineer lokale spanningsconcentraties.
Minimaliseer vervorming:Beperk lasvervorming en houd de kolomafmetingen binnen de toleranties.
Optimaliseer seismische prestaties:Verbeter de energiedissipatie, ductiliteit en belastbaarheid tegen seismische belastingen.

Productproces van dooskolommen
Onsfabricage van stalen kistkolommenvolgt een rigoureuze, gecontroleerde workflow van 10 stappen in onze ISO 9001-gecertificeerde fabriek, waardoor maatnauwkeurigheid, consistente laskwaliteit en volledige traceerbaarheid van de kwaliteit worden gegarandeerd:
CNC snijden en afschuinen
Precisieplaatvoorbereiding met V/U-vormige groeven voor lassen met volledige- penetratie, waarbij gebruik wordt gemaakt van thermisch snijden met randschaven voor kritische verbindingen.
Randvoorbereiding
Vlamsnijden of randschaven om gespecificeerde afschuiningshoeken en wortelopeningen te bereiken volgens AWS D1.1 / EN 1090.
Interne membraanconstructie
Strategische positionering van dwarsverstijvingen op een sectiediepte van 1,0–1,5× voor superieure prestatiestorsionele stijfheid en voorkomt lokaal knikken.
Sectiemontage en uitlijning
Hydraulische montage-van vier platen met precisiemallen om de afmetingen binnen de toleranties te houden.
Geautomatiseerd ondergedompeld booglassen (SAW)
Hoog{0}}sterke longitudinale hoeklassen met gecontroleerde warmte-inbreng, waardoor een consistente laskwaliteit en minimale vervorming wordt gegarandeerd.
Elektroslaklassen (ESW)
Gespecialiseerd lassen door voor-geboorde gaten om een solide verbinding tussen interne membranen en externe platen te garanderen - cruciaal voor seismische belastingoverdracht.
Pre-correctie
Maatcorrectie en rechttrekken wanneer lasvervorming wordt verwacht, waarbij de rechtheid van de kolom binnen L/1000 blijft.
NDT-inspectie
100% ultrasoon testen (UT) en magnetische deeltjestesten (MT) op alle lassen; radiografische röntgenonderzoeken-volgens klantspecificatie, met gegevens over de traceerbaarheid van de las.
Oppervlaktebehandeling
Sa straalklasse 2,5, gevolgd door hoge-prestatiesepoxy-zink-rijke coatingofthermisch verzinken (HDG)voorbescherming tegen corrosiein C3-C5-omgevingen.
Inpakken en labelen
Zwaar-zeewaardige verpakking op stalen skids met weerbestendige labels die overeenkomen met Tekla-montagetekeningen voor snelle identificatie ter plaatse.

Vakkolommen vs. H-Sectiekolommen: belangrijkste mechanische eigenschappen
| Eigendom | H-Sectiekolom | Vakkolom |
|---|---|---|
| Axiale compressie | Lagere capaciteit (kleiner traagheidsmoment van de kleine-as) | Hogere capaciteit (gesloten sectie, grote traagheid op beide assen) |
| Torsieprestaties | Lage stijfheid; gevoelig voor verdraaien en kromtrekken onder koppel | Uitstekende torsieweerstand; ideaal voor torsiebelastingen |
| Buigen (Bi-axiaal) | Sterk op de X--as, zwak op de secundaire Y--as | Evenwichtig, uitstekende buigweerstand op beide assen |
| Stabiliteit | Vereist verstijvers; De slankheid van de kleine-as heeft controle nodig | Superieure lokale en algehele stabiliteit; hogere stabiliteitscoëfficiënten |
| Seismische prestaties | Gematigd; beperkte ductiliteit op zwakke as | Verbeterde energiedissipatie en ductiliteit; ideaal voor seismische zones |
| Brandbeveiliging | Alleen externe coating | Betonvuloptie voor een brandwerendheid tot 3 uur |

Selectiegids:
H-sectiekolommenzijn kosten-efficiënt voor industriële werkplaatsen, magazijnen en constructies met dominante hoofd-asbelasting.
Box-kolommenhebben de voorkeur voor hoog-gebouwen, grote- locaties, zware industriële gebouwen en seismische-zonestructuren die een hoge bi-axiale buigweerstand, torsiestijfheid en strikte seismische naleving vereisen.


Seismische en brandprestaties van onze gelaste dooskolommen
Seismische naleving
Onsgelaste stalen kokerkolommenzijn ontworpen metbreedte-tot-dikteverhouding(b₀/t) naleving perGB50011(Chinese seismische code) enNL 1998(Eurocode 8), waarbij de verhoudingen worden gecontroleerd op 19–31, afhankelijk van de seismische intensiteit. Interne diafragma's verbeterenenergie dissipatie, ductiliteit en belastingscapaciteit tegen seismische belastingen. Het gesloten gedeelte is inherenttorsiestijfheiden gebalanceerd bi-axiaalbuigweerstandmaak vakkolommen tot de voorkeurskeuze in regio's die gevoelig zijn voor aardbevingen-, met seismische classificaties totSpeciale rangper GB50011.

Brandbeveiligingsopties
Opzwellende coating:60–120 minuten brandwerendheid, geschikt voor zichtbaar architectonisch staal.
Beton-Gevuld composiet:C30–C60 betonvulling bereikt totBrandwerendheid van 3 uurterwijl tegelijkertijd de axiale capaciteit en stijfheid worden vergroot - de voorkeursoplossing voor hoge- hoogbouw en kritieke infrastructuur.
Bord brandwerend maken:Gips- of steenwolplaatsystemen voor industriële toepassingen.
Kwaliteitsborging en traceerbaarheid
De kwaliteitsborging voor gelaste stalen kokerkolommen gaat verder dan de eindinspectie - het is ingebed in de gehele fabricageketen, van de certificering van ruwe stalen platen tot de traceerbaarheid van lasnaden bij elke verbinding. Bij GNEE wordt elke kolom geproduceerd onder een gedocumenteerd kwaliteitsmanagementsysteem (ISO 9001:2015) met lasprocedures die gekwalificeerd zijn voor AWS D1.1 en EN 1090-2. De volgende tabel vat onze volledige QA- en traceerbaarheidscontroles samen:
| QA-item | Standaard / Methode |
|---|---|
| Lascertificering | AWS D1.1 / EN 1090-2, gecertificeerde lassers met kwalificatierecords |
| Ultrasoon testen (UT) | 100% op alle primaire lassen volgens EN 1710 / GB 11345 |
| Magnetisch deeltje (MT) | 100% op het oppervlak en de punt van de lasnaden |
| Radiografische (röntgen-straal) | Per klant-/projectspecificatie, doorgaans 10-20% |
| Materiaaltestcertificaat (MTC) | NL 10204 3.1/3,2 per hittenummer, herleidbaar naar elke plaat |
| Traceerbaarheid van lassen | Unieke las-ID gestempeld op elke verbinding, gekoppeld aan lasser, procedure en inspectierecord |
| Dimensionale inspectie | Rechtheid Minder dan of gelijk aan L/1000; twist Minder dan of gelijk aan 3 mm/m; dwars{2}}sectietolerantie volgens ISO 10721 |
| Coatinginspectie | Droge laagdikte (DFT) volgens ISO 19840; Hechtingstest volgens ISO 4624 |
Toepassingen van dooskolommen
Hoge-gebouwen& Wolkenkrabbers
Als de primaire verticale last-die de 'ruggengraat' van superhoge-gebouwen draagt,hoge-stalen kokerkolommen maken gebruik van hun hoge sterkte-tot-gewichtsverhouding en bidirectionele stabiliteit om de structurele prestaties te maximaliseren en tegelijkertijd de voetafdruk te minimaliseren.
Zware industriële werkplaatsen en fabrieken
Essentieel voorondersteuning van zware bovenloopkranen(capaciteit van 50-200 ton) en enorme machines in staalfabrieken, energiecentrales en mijnbouwfaciliteiten, waar torsiestijfheid en weerstand tegen vermoeidheid van cruciaal belang zijn.
Infrastructuur en brugtechniek
Wijdgebruikt als structurele pijlers en masten voor lange- bruggen, verhoogde snelwegen en treinstations- het gesloten gedeelte biedt superieure knikweerstand onder drukbelastingen.
Seismische-Zonestructuren
In regio's die gevoelig zijn voor aardbevingen-worden ze door de verbeterde energiedissipatie en ductiliteit van dooskolommen gemaakthet code-voorkeurskolomtype voor ziekenhuizen, scholen en kritieke infrastructuur.
Grote-openbare structuren
Luchthaventerminals, stadions, beurshallen en congrescentravertrouw op kokerkolommen voor ondersteuning van het grote daken complexe vrijdragende ontwerpen met architectonische esthetische eisen.
Ondersteuningstorens voor uitrusting
Kern structureel raamwerkvoor torens voor zwaar materieel in olieraffinaderijen, energiecentrales en sorteerfaciliteiten voor mijnbouw, waar dynamische belastingen en trillingen stijfheid van gesloten-secties vereisen.

Waarom kiezen voor GNE?
Volledige-expertise op het gebied van penetratielassen en ESW-membranen
Alle primaire hoeklassen en interne membraanverbindingen zijn volledige-penetratie, uitgevoerd door AWS D1.1 / EN 1090 gecertificeerde lassers. ESW-membraanlassen zijn 100% UT-geverifieerd volgens AWS D1.1-clausule 4 -, waardoor het risico van onvolledige versmelting bij het meest kritische belastingsoverdrachtspunt- wordt geëlimineerd.
Controle van lasvervorming
Hydraulisch voor{0}}klemmen, gecontroleerde warmte-inbrengvolgorde en na-lascorrectie zorgen voor een rechtheid binnen L/1000 en torsie binnen 3 mm/m. - kolommen arriveren op de locatie-klaar zonder nabewerking op locatie.
Aangepaste sectietechniek
Niet-standaard secties, taps toelopende profielen, variabele wanddikte en met beton-gevulde composietkolommen (CFSBC) - ontworpen van sectieselectie tot verbindingsdetaillering per projectvereisten.
Multi-standaardnaleving en traceerbaarheid
CE EN 1090 (EXC2/EXC3) + AWS D1.1 + ISO 9001-gecertificeerd, met breedte-tot-dikteverhoudingen geverifieerd aan de hand van GB 50011 / EN 1998 seismische bepalingen. Volledige documentatie per zending: MTC (EN 10204 3.1/3.2), NDT-rapporten en lastraceerbaarheidskaarten - audit-klaar.
In-Tekla BIM-detaillering in huis
BIM-modellen, werkplaatstekeningen en montagetekeningen geleverd in-huis - waardoor conflictdetectie en een naadloze overdracht van de locatie mogelijk zijn. Herziene tekeningen binnen 48 uur geretourneerd.


Aankoopgids: Hoe te bestellen
Standaard versus aangepaste doorlooptijden
| Type | Doorlooptijd | MOQ |
|---|---|---|
| Standaardformaten (gemeenschappelijke secties) | 4–6 weken | 5 ton |
| Aangepaste/niet-standaard secties | 8–12 weken | 1 stuk (projectbestellingen) |
| Beton-gevulde samengestelde kolommen | 10–14 weken | 1 stuk |
Informatie die we nodig hebben voor een offerte
Projecttekeningen (structurele indeling, kolommenschema) of Tekla-model
Materiaalspecificatie (GB / EN / ASTM)
Vereiste certificeringen (CE EN 1090, AWS, etc.)
Eis aan oppervlaktebehandeling (epoxy / HDG / opzwellend)
Bestemmingshaven (voor berekening van verzending en verpakking)
Projectplanning (voor gefaseerde opleveringscoördinatie)
Onderzoek verzendenmet uw projectgegevens, en ons engineeringteam zal binnen 24 uur reageren met een gedetailleerde offerte, inclusief materiaalspecificatie, fabricagetijdlijn en verzendlogistiek.

Verpakking en levering van dooskolommen
| Item | Specificatie |
|---|---|
| Verpakking | Op maat gemaakte stalen skid + houten stuwmateriaal; hoekbescherming van schuim op hoeklassen en eindvlakken |
| Laden | Kleiner dan of gelijk aan 400 mm: 40' OT-container / 400–800 mm: 40' FR / groter dan 800 mm: bulkschip |
| Sjorren | Staalkabel met hoge-sterkte (breekbelasting groter dan of gelijk aan 5× kolomgewicht) + houtversteviging,-geen beweging geverifieerd |
| Labelen | Weerbestendige stalen tags afgestemd op Tekla-montagetekeningen, stukmarkeringen en installatievolgorde |
| Doorlooptijd | Standaardsecties: 4–6 weken / Op maat en beton-gevuld: 8–14 weken |
| MOQ | 5 ton (standaard) / 1 stuk (projectbestellingen) |
| Documenten exporteren | MTC (EN 10204 3.1/3.2) + NDO-rapporten + lastraceerbaarheid + paklijst + certificaat van oorsprong |

Veelgestelde vragen:
Wat is een gelaste stalen kokerkolom?
Een gelaste stalen kokerkolom is een structurele kolom die is vervaardigd door vier stalen platen in een gesloten rechthoekig of vierkant hol gedeelte te lassen, vaak met interne diafragma's voor lokale stabiliteit. Vergeleken met open H-secties biedt de gesloten sectie een hogere torsiestijfheid, een gebalanceerde bi-axiale buigweerstand en een superieure knikweerstand, waardoor het ideaal is voor hoge- gebouwen, bruggen en seismische--zoneconstructies.
Wat zijn de afmetingen van stalen kokerkolommen?
De afmetingen van de stalen kistkolommen variëren doorgaans van 200 mm tot 1200 mm in sectiediepte, met plaatdiktes van 10 mm tot 60 mm. Kolomlengtes tot 15.000 mm zijn uit één stuk haalbaar; bij langere overspanningen worden kolom-naar-kolomsplitsingen gebruikt. Aangepaste niet-standaardformaten, taps toelopende profielen en ontwerpen met variabele wanddikte zijn beschikbaar per projectvereisten.
Stalen kokerkolom versus kolom met H-sectie: wat is beter?
Voor constructies die onderhevig zijn aan bi-axiale buiging, torsiebelastingen of seismische krachten, presteren kokerkolommen beter dan H--secties vanwege hun gesloten dwars-sectie met gebalanceerde traagheid op beide assen. H-secties blijven kostenefficiënter- voor industriële gebouwen met dominante hoofd-asbelasting. Zie onze gedetailleerde vergelijkingstabel hierboven voor analyse van mechanische eigenschappen.
Welke certificeringen zijn beschikbaar voor stalen kokerkolommen?
Onze gelaste stalen kokerkolommen zijn gecertificeerd volgens ISO 9001:2015 (kwaliteitsmanagement), CE EN 1090 (fabricage van constructiestaal) en AWS D1.1 (lassen). Voor elk hittenummer worden materiaaltestcertificaten (MTC) volgens EN 10204 3.1/3.2 verstrekt. NDT-rapporten (UT, MT, X-ray) begeleiden elke zending met volledige traceerbaarheid van de las.
Kunnen stalen kokerkolommen gevuld worden met beton?
Ja. Met beton-gevulde stalen kokerkolommen (CFSBC) wordt gebruik gemaakt van C30-C60 betonvulling om een brandwerendheid van maximaal 3- uur, een grotere axiale capaciteit en verbeterde seismische prestaties te bereiken. Dit samengestelde ontwerp wordt algemeen gespecificeerd voor hoge- gebouwen en kritieke infrastructuur in brandwerende en seismische zones.
Hoe wordt omgegaan met corrosiebescherming?
We bieden twee primaire systemen voor corrosiebescherming: (1) Sa 2,5 gritstralen + epoxyzink-rijke coating met DFT 60–120 μm (geschikt voor C3–C4-omgevingen, levensduur van 15–25 jaar), en (2) thermisch verzinken (HDG) voor C4–C5 maritieme/industriële omgevingen (levensduur van 25–50+ jaar). Aangepaste coatingsystemen per projectspecificatie zijn beschikbaar.


